东莞市亿盛五金有限公司
联系人:何小姐
手机:18988703898
电话:0769-87195999/0769-87194999
0769-81622111/0769-81622233
传真:0769-87700655
Q Q: 445680012
微信: ys445680012
邮箱:dg@wemar.cn
地址:东莞市樟木头镇东城路2路御景大楼二楼
精密垫片多用于主轴,导轨,光学设备,模具间隙调节,表面处理不仅影响防锈能力,还会改变内部应力状态、贴合平整度,常用工艺分为去应力处理,防锈处理,抛光处理三大类,可单独使用,也可以组合配套加工。
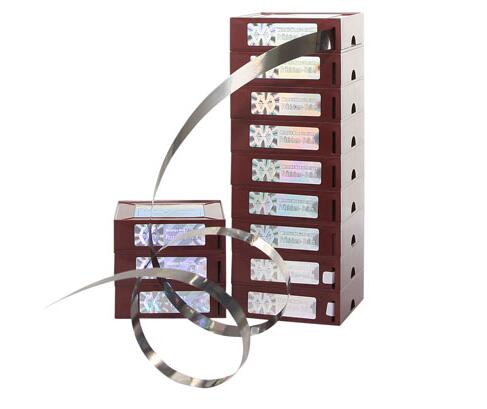
1.去应力处理:
去应力不是外观处理,是改善垫片翘曲、回弹变形的基础工序,蚀刻、冲压、分切后的垫片内部都会残留加工应力,超薄垫片应力释放不均,装配后容易慢慢翘曲,造成间隙漂移。
原理:通过低温恒温回火、整平时效,在不改变材料硬度前提下,释放冷轧、裁切产生的内应力。不锈钢垫片一般采用低温去应力,温度控制在200℃~300℃区间,保温一段时间后缓慢冷却。
工艺分类:辊式整平,适合卷材分切料,通过多组压辊反复碾压矫正波浪边;平板压合时效,适合蚀刻超薄垫片,叠放加压恒温静置,应力释放更均匀。
作用:提升平面度稳定性,垫片长期存放、温度变化后不易变形,厚度越薄,越需要做去应力。
适用场景:0.005~0.1mm超薄精密调整垫片、光学、半导体设备垫片。
注意:温度不能过高,301等高弹性不锈钢,高温会造成硬度、弹性下降,弹力衰减。
2.防锈处理:
防锈工艺用于碳钢、普通不锈钢垫片,防止仓储、潮湿车间存放生锈,常用三种方案。
防锈油浸泡:短期防锈,成本低。选用薄层置换型防锈油,浸泡后沥干,表面形成一层薄油膜。优点是操作简单;缺点是装配前需要清洗,油膜容易吸附粉尘,不适合无尘精密设备。适合机床、模具垫片。
防锈钝化(本色钝化):不锈钢主流防锈方案。通过钝化液在表面生成一层致密氧化铬钝化膜,不改变外观尺寸,无额外油层,不影响贴合精度。钝化可以提升不锈钢耐盐雾能力,不会改变厚度公差,精密垫片优先选用钝化工艺。
镀镍:高防腐方案,在垫片表面电镀一层薄镍层。镀层均匀,耐磨、防锈效果强,适合沿海、盐雾、水汽重的工况。注意要管控镀层厚度,镀层会增加垫片总厚度,设计时提前预留镀层余量,一般镀层0.002~0.005mm。
补充:PI、PET等非金属垫片一般不需要防锈处理。
3.抛光工艺:
抛光用来降低表面粗糙度,减少摩擦,去除表面细微刀痕、辊印,分为哑光抛光、镜面抛光。
哑光抛光(拉丝/精磨抛光):表面均匀细腻,Ra值适中,去除凸起瑕疵,贴合时接触更均匀,不容易刮伤配对的导轨、轴承面,是精密垫片常用抛光。
镜面抛光:粗糙度极低,光亮镜面效果,表面杂质容易清理,多用于对洁净度要求高的半导体、真空设备。缺点是加工成本高,镜面更容易吸附手印油污。
抛光方式:批量垫片常用滚抛;高精度单件、薄料采用平面研磨抛光。研磨抛光可以同时辅助提升平面度,兼顾整平效果。
4.工艺组合选型参考:
普通碳钢调整垫片:去应力+防锈油;
304不锈钢精密垫片(通用精密装配):去应力+钝化;
潮湿盐雾环境不锈钢垫片:去应力+镀镍;
光学、真空无尘设备超薄垫片:去应力+镜面抛光+钝化;
普通机床厚垫片:简单整平,按需防锈油。
5.工艺避坑要点:
去应力和回火区分开,不能用高温退火,避免硬度失效;
镀镍、电镀类工艺,一定要确认镀层厚度,镀层属于有效厚度,直接影响间隙精度;
防锈油款垫片,如果直接装入无尘设备,残留油份会挥发污染光学镜片、传感器;
抛光只是改善表面,不能修正厚度公差,不能指望抛光来调整垫片厚度;
钝化属于化学成膜,几乎不改变厚度,对微米级精密垫片更友好。
6.小结:
去应力是保障尺寸稳定的基础工序,超薄精密垫片优先安排;钝化、镀镍、防锈油按需匹配防锈等级;抛光用来改善表面粗糙度、减少刮伤风险。选型时优先保证垫片厚度公差不受表面处理影响,无尘精密场景优先无油钝化方案。
今天10:45
精密垫片的抛光工艺有哪些?
不同材质的精密垫片表面处理工艺有哪些区别?
如何选择适合精密垫片的表面处理工艺?


 淘宝旺旺